熟悉 PS 发泡设备行业的朋友都清楚,目前市面上不少 PS 发泡片材机都采用一段入气方案。这种工艺结构简单、调试门槛低、设备造价更友好,是很多新厂快速投产的选择。但深耕塑料挤出发泡设备多年,结合大量产线落地经验,我们科力机械在设备上坚持采用二段入气工艺路线。
一段入气,是发泡剂直接注入第一段螺杆加料熔融段。原料颗粒还没有完成充分塑化,熔体中夹杂未熔颗粒,发泡剂就提前混入。这种方式存在难以规避的短板:发泡剂溶解不均匀,容易局部积气,成品出现泡孔大小不一、云纹、针孔、表面瑕疵;发泡剂和熔体从一开始就共同受热,停留时间长,PS 材料容易热降解,产出的片材偏脆,后续吸塑做成餐盒、寿司托盘时,边角容易断裂、耐折性差。同时它的工艺窗口比较窄,原料批次波动、下料不稳、环境温度变化,都会明显影响发泡效果,高倍率低密度片材生产难度大,长时间连续生产废品管控压力更高。
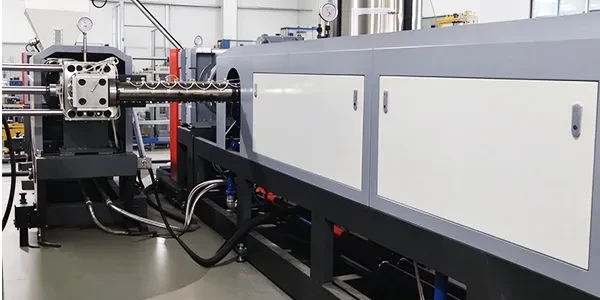
而二段入气的核心设计思路,是塑化与溶气解耦,分工有序。 第一段螺杆专注完成 PS 颗粒输送、压实、熔融、混炼,在没有发泡剂干扰的前提下,把原料转化成温度、粘度高度均匀一致的均质熔体,从根源避免半熔颗粒夹气带来的发泡缺陷。等到熔体状态完全稳定之后,再在第二段螺杆位置,通过高精度计量系统精准定量注入发泡剂。此时熔体连续均质,发泡剂可以在高压环境下充分扩散溶解,形成稳定的均相溶液,再输送至模头泄压完成成核发泡。
相比之下,二段入气带来的优势十分突出:
✅ 泡孔细密均匀,片材表面干净细腻,无云斑、大泡缺陷,后道覆膜、印刷效果更出色;
✅ 缩短发泡剂与熔体共同受热时长,降低 PS 热降解风险,片材韧性更好,吸塑成型容错率更高;
✅ 发泡倍率调节区间更广,低倍率垫片到高倍率保温片材都可稳定生产,换规格调试更省心;
✅ 压力梯度设计合理,有效防止螺杆内部提前发泡,抗原料波动能力强,适合 7×24 小时连续量产;
✅ 成品克重公差稳定,更适配食品接触级产品、外贸出口订单的高标准品质要求。
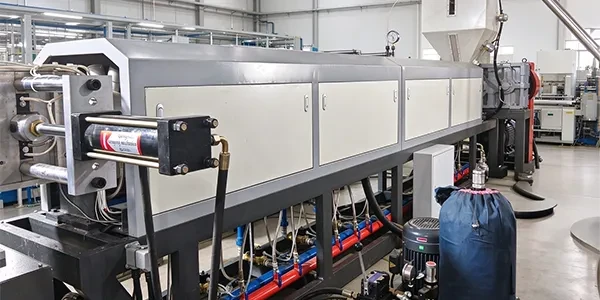
二段入气不是没有门槛。它对螺杆构型设计、分段温控精度、发泡剂计量同步控制、机筒加工精度都提出了更高要求,设备研发制造成本、工艺设计难度都会高于一段入气机型--这也是很多设备厂家优先选择一段入气的重要原因。
而我们选择二段入气,面向的是主打中高端食品包装、出口订单、看重低废品率、追求长期稳定量产的客户。
在发泡设备工艺细节上较真,用差异化工艺赋能客户,是我们科力机械一贯的研发理念。