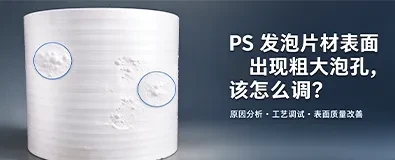
不少客户在生产PS发泡片材时遇到一个棘手问题:片材内部泡孔看着尚可,但表面泡孔粗大、凹凸不平,局部出现大泡、鼓包、麻坑,直接影响后续吸塑成型外观、印刷效果,客户良品率大幅下降。 很多人以为只是简单的温度问题,其实表面泡孔和内部泡孔的形成逻辑不一样,究竟是什么原因呢?
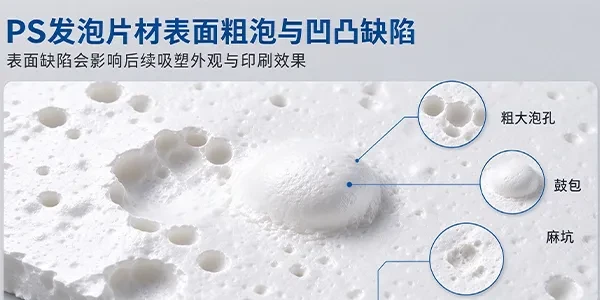
一、PS发泡片材表面泡孔粗大的主要原因
1.表层熔体膜偏薄,锁气能力不足(最常见)
模口位置表层料子温度太高,表层料子变软、弹性变差,比不上里面芯层的料子。丁烷气体从片材里面往外跑,表层这层软料兜不住气体,气泡就在表层越长越大、互相融合,形成看得见的大泡。
另外,如果回料加得多、原料本身品质偏软,表层料子会更“兜不住气”,问题会更明显。
2.丁烷/戊烷发泡剂加多了,或是分布不均匀,表层扎堆
发泡剂加量超标;螺杆混合没做好,靠近表层的料子里面发泡剂特别多。气体优先在表层跑出来发泡。
而且丁烷本身会把料子软化,表层料子更软,气泡很容易撑破,形成表面大泡。
3.模头出料不均匀,模口各处温度不一样
模唇左右温度不一致、流道阻力不一样,表层和中间料子出料快慢不同。有的地方泄压太早,表层先发泡,就会出现一边表面细腻、一边全是大泡。模唇缝隙调得不合适,也会让表层料子不稳。
4.冷却辊、牵引速度没配合好
刚从模头出来,第一组冷却辊温度太高,表层来不及快速冷却定型,气泡继续长大;
牵引速度和挤出速度对不上,拉扯片材表层,把小泡拉破、拉大;辊面脏、辊压不合适,也会鼓出大泡。
5.成核剂分散不好,表层缺少发泡基点
成核剂结块分散不开,表层缺少足够多的发泡基点。气体只能集中在少数位置发泡,长成一个个孤立的大泡;滑石粉这类成核剂加少了,也会出现这个情况。
6.机头压力不够,在模头里面就提前发泡了
机头压力偏低,丁烷还没出模口就提前发泡,气泡慢慢跑到表层,一出模继续膨胀,成片出现粗泡、麻面。
二、针对性改善调试方案
✅适度下调模唇表层温度,拉大表层与芯层合理温差,增厚表层熔体膜,提升表层锁气能力;
✅复核发泡剂计量,适当降低发泡剂添加量,优化螺杆混合,避免发泡剂在表层富集;
✅校准模头流道与唇口间隙,均衡模口出料流速,稳定机头压力,杜绝模内提前发泡;
✅优化辊组冷却,出模后快速对表层冷却定型;匹配牵引速度,减少表层拉伸;
✅优化成核体系,保证成核剂均匀分散,提升表层成核密度,抑制气泡长大合并;
✅管控原料配方,合理控制回料添加比例,稳定熔体弹性。
PS发泡片材表面品质,核心在于守住表层熔体膜的稳定性。我们深耕PS发泡设备与配套工艺,可根据客户原料配比、片材厚度、吸塑需求提供现场工艺指导、打样调试,帮客户稳定产出表面细腻平整、泡孔均匀的PS发泡片材。